
Рыхление смерзшихся грузов: БК, БРК и ДФМ — что где применяется | ТПК Брик
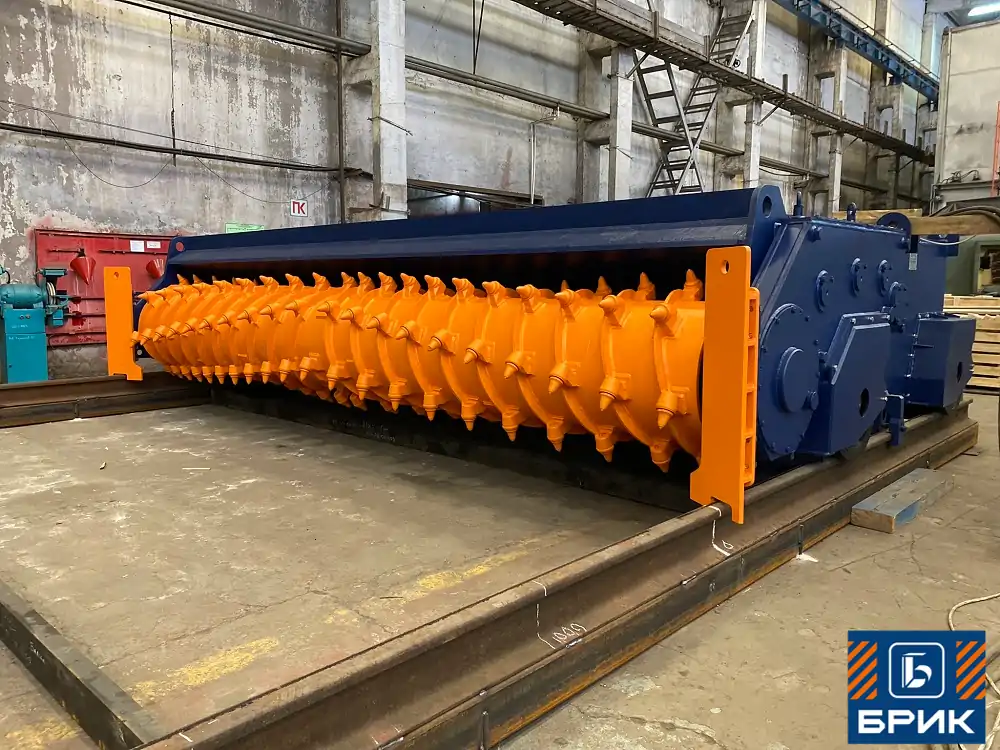
Дробильно-фрезерная машина — оборудование, которое чаще всего подбирают неправильно. Не потому, что техника сложная, а потому, что её считают отдельной позицией: «нужна ДФМ, дайте характеристики». На деле мощность и количество машин определяются не типом груза и не каталогом, а требуемой производительностью всего фронта выгрузки — и считаются обратным ходом, от вагоноопрокидывателя.
В этой статье разберём, где ДФМ стоит в технологической цепочке, сколько машин приходится на один вагон, чем баровый комплекс отличается от бурорыхлительного и во что обходится ошибка в техническом задании. Материал собран по ответам инженеров, которые это оборудование проектируют и запускают на объектах.
Где ДФМ стоит на фронте выгрузки
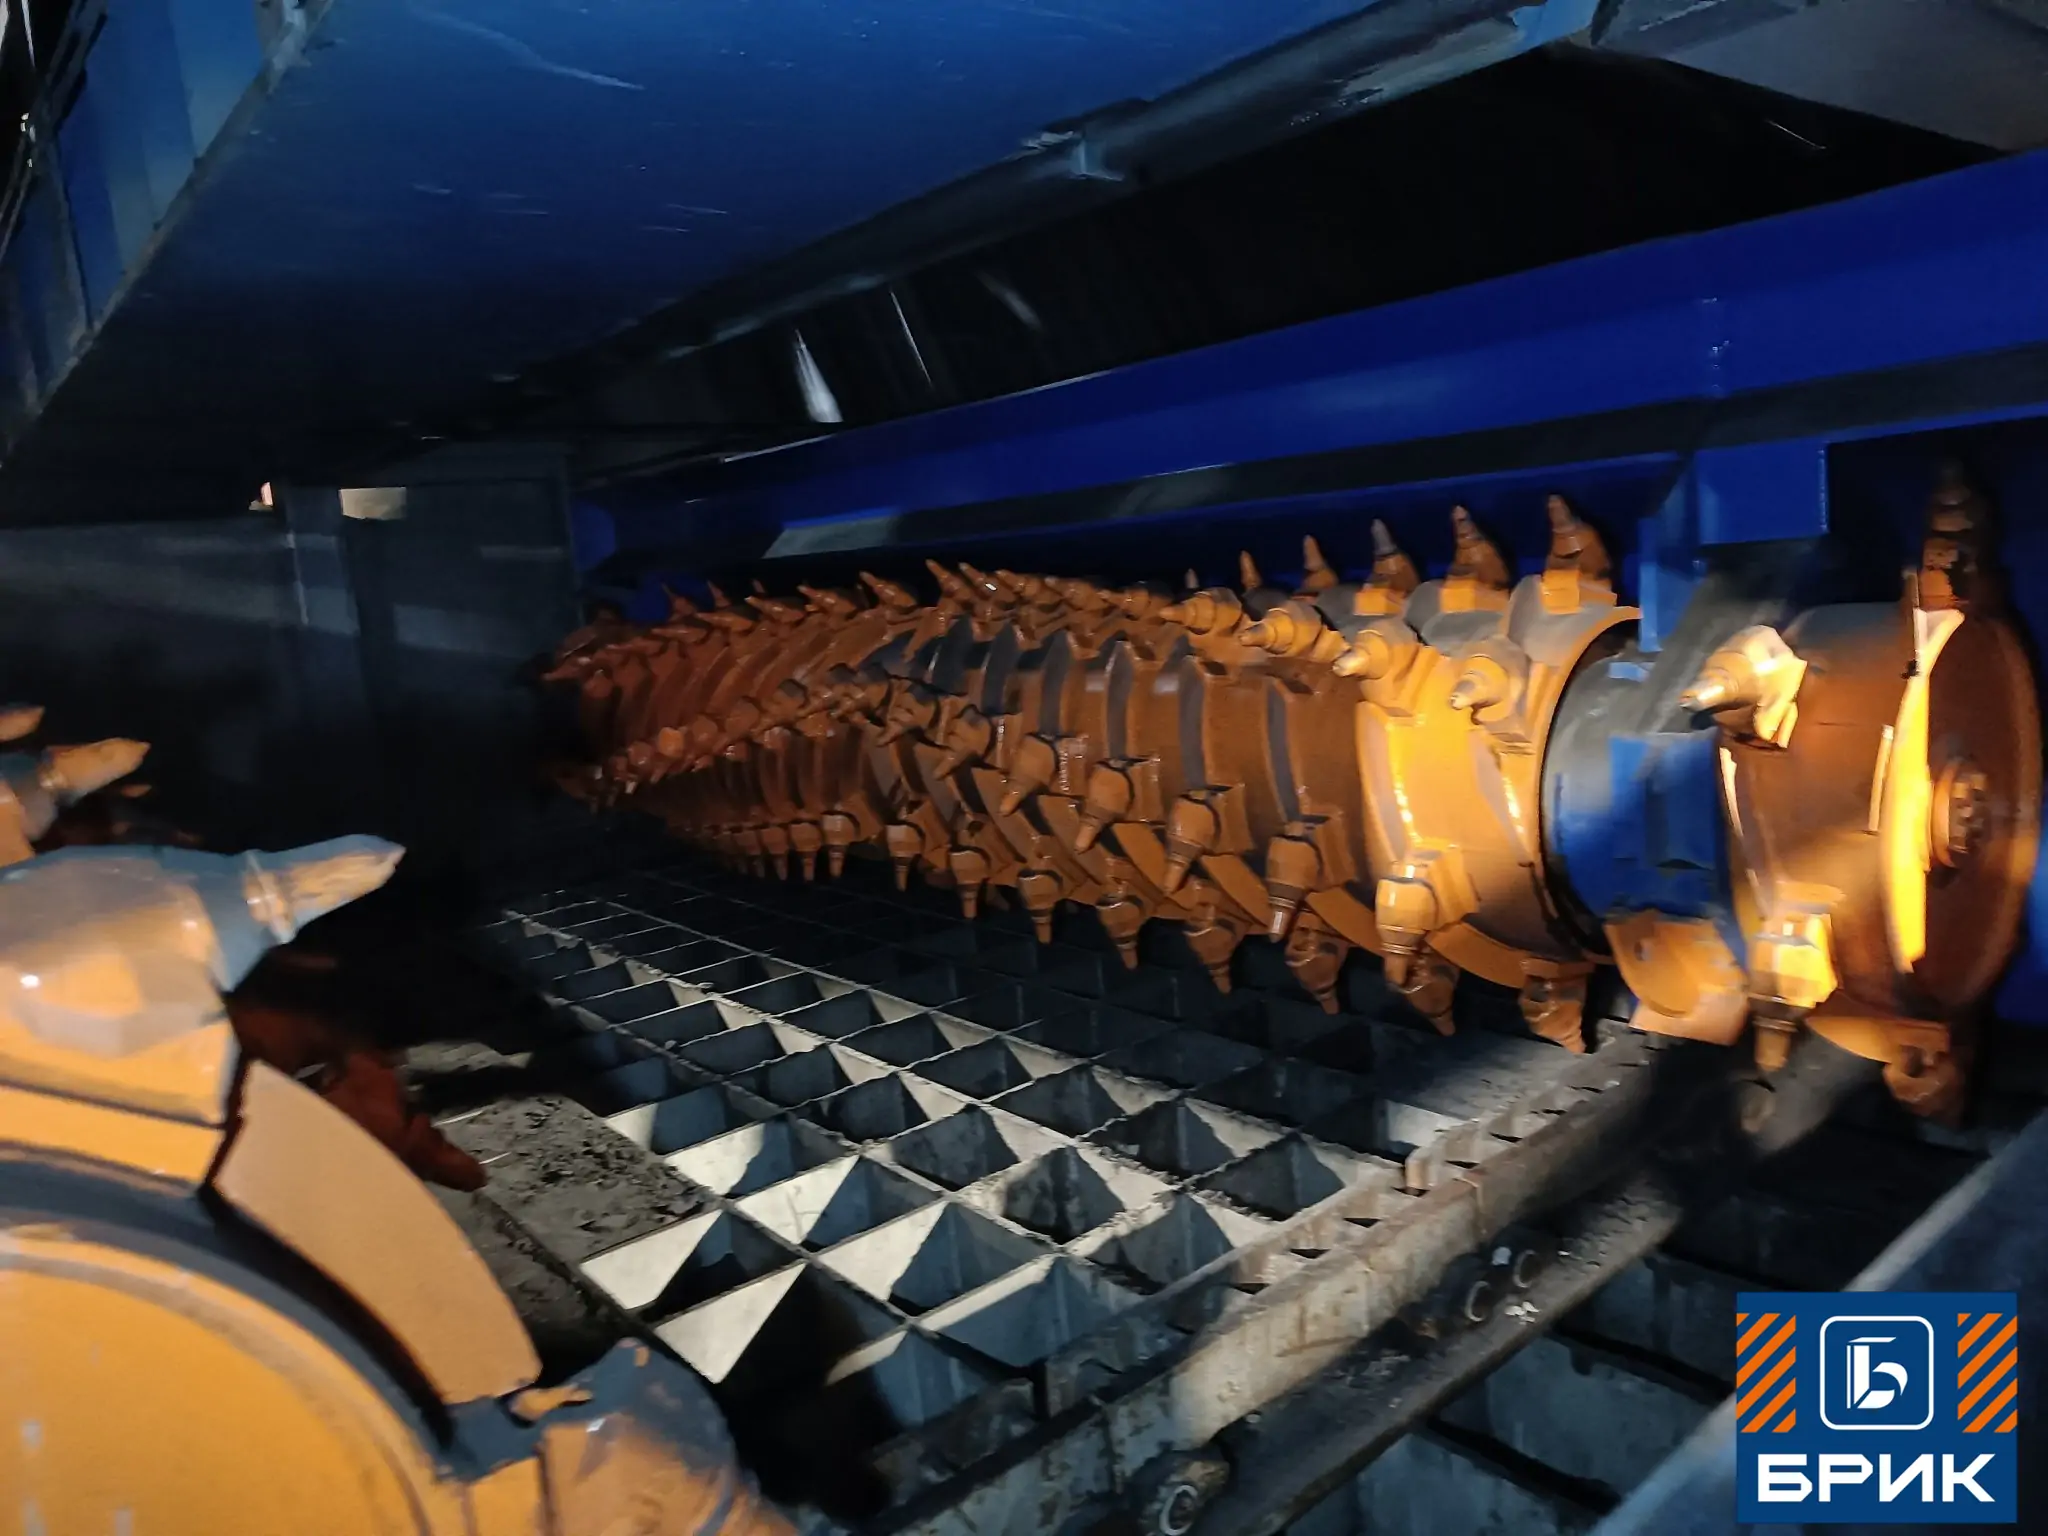
Распространённая путаница: ДФМ считают машиной, которая рыхлит груз внутри вагона. Это не так. Внутри вагона, до опрокида, работают баровые и бурорыхлительные комплексы. ДФМ стоит на надбункерной решётке и дробит то, что не проходит в ячейку.
Ячейка 300×300 мм — стандарт надбункерной решётки. С исправной машиной подходящей мощности вагон уходит через неё за несколько минут. Без ДФМ или с устаревшими машинами — вплоть до остановки производства и ручной зачистки ломами и отбойными молотками.
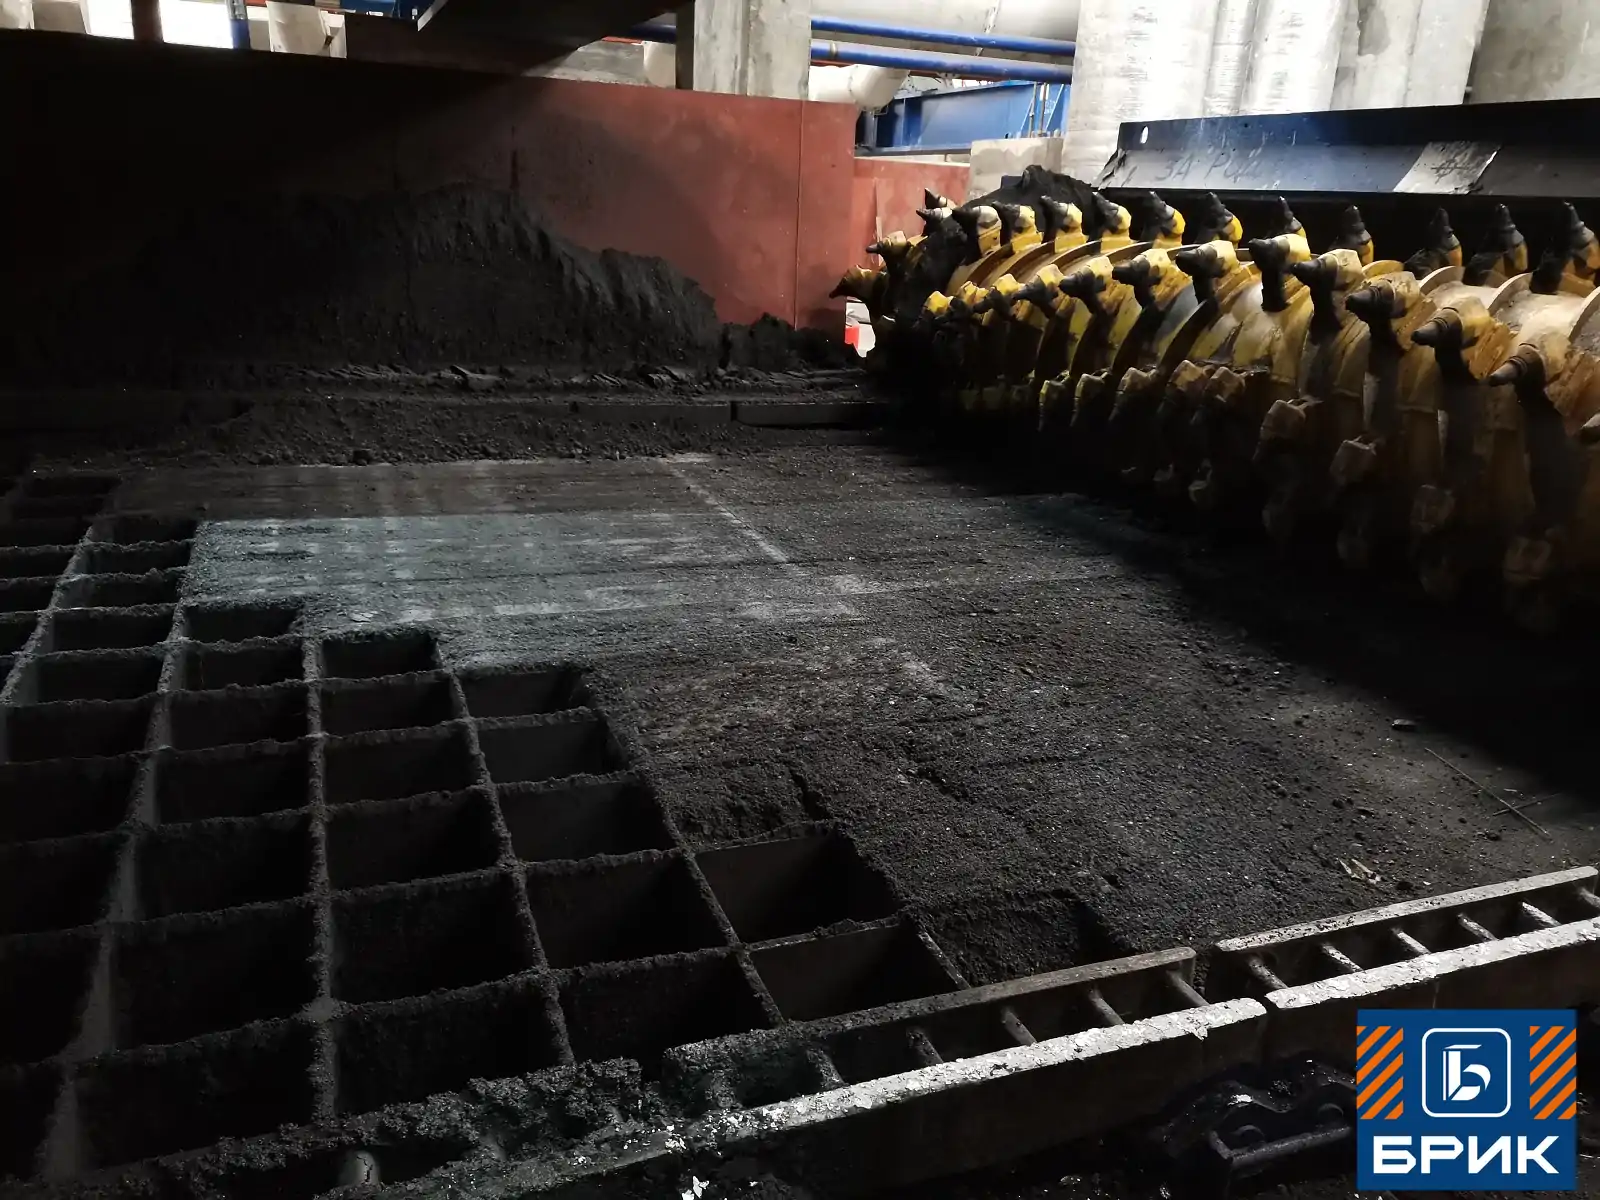
Из этого следует практический вывод, который часто выясняется уже на объекте: ДФМ не заменяет подготовку груза в вагоне. Она замыкает цепочку, а не открывает её.

Баровый комплекс БК4
Разрушает массив внутри вагона до опрокидывания. Уголь и близкие по свойствам материалы.

Бурорыхлительный ПР-115
Тоже работает в вагоне, но по сложным материалам: руда, боксит, магнезит. Шесть исполнений по производительности.
Такт задаёт вагоноопрокидыватель: 20 циклов в час
Вагоноопрокидыватель даёт около двадцати циклов в час — примерно три минуты на вагон. Это и есть такт, к которому подстраивается всё остальное оборудование фронта. Отсюда два следствия.
Первое. Подготовку груза в вагоне одна машина в этот такт укладывает не всегда. Достаточно посмотреть на номинальное время обработки одного вагона у распространённых комплексов:
| Оборудование | Время на вагон | Установленная мощность |
|---|---|---|
| Баровый рыхлительный комплекс БК4 | 5–7 мин | 350 кВт |
| Бурорыхлительный комплекс ПР-115/4 | 25 мин | 130 (160) кВт |
| Бурорыхлительный комплекс ПР-115/4СР | 25 мин | 140 (170) кВт |
| Бурорыхлительный комплекс ПР-115/8 (4×2) | 12 мин | 220 (285) кВт |
| Бурорыхлительный комплекс ПР-115/16 (2×8) | 4 мин | 440 (570) кВт |
| Бурорыхлительный комплекс ПР-115/27 (3×9) | 5 мин | 720 (940) кВт |
В скобках указана рекомендуемая электрическая мощность для работы на сложных материалах — руда, боксит и подобные.
Видно, что ПР-115/4 с его двадцатью пятью минутами на вагон в такт опрокидывателя не попадает в принципе. Значит, либо машин ставят несколько параллельно, либо берут комплекс другой производительности. Это не недостаток оборудования, а арифметика фронта, которую нужно сделать до закупки, а не после.
Второе. Задача решается только комплексно — технологической линией целиком: БК или БРК (иногда несколько), тепляк, позиционер, вагоноопрокидыватель, ДФМ, бункера, питатели, конвейерная система. Отдельная машина, поставленная в неготовую схему, упирается в ближайшее узкое место и не даёт заявленной производительности.
Сколько ДФМ нужно на один вагон
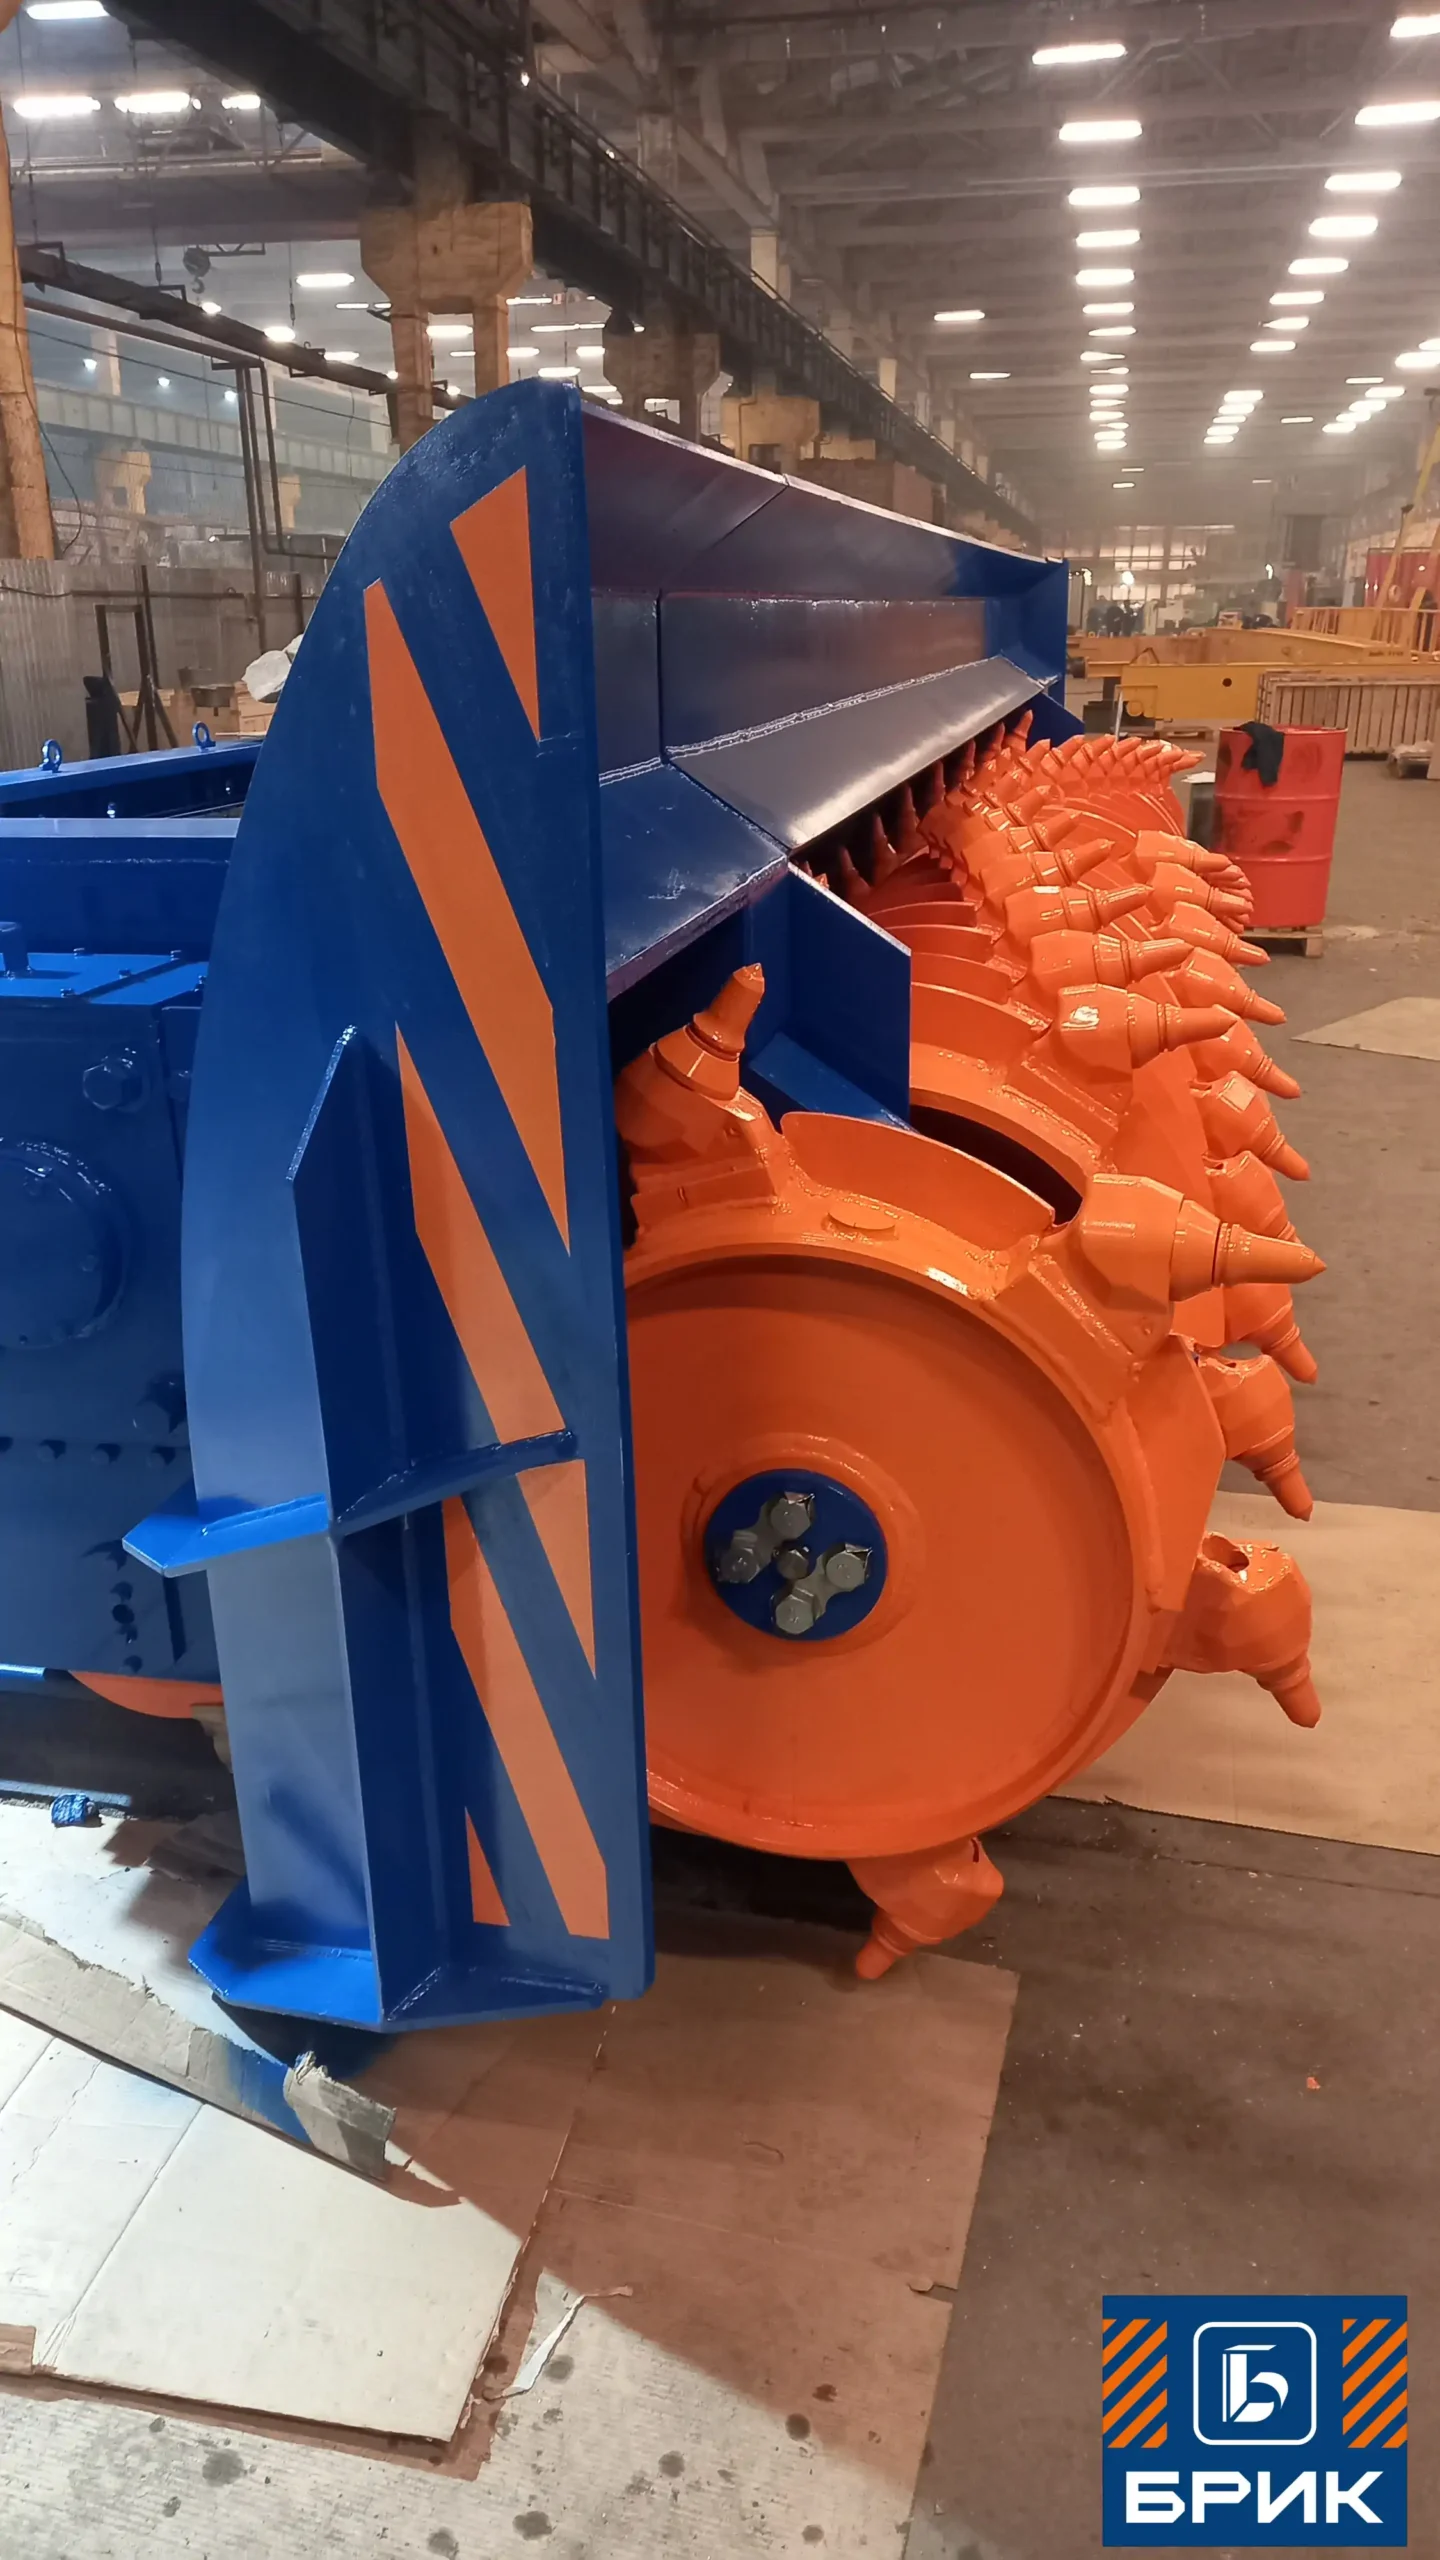
Второй параметр расчёта — количество машин на один выгруженный вагон. Конфигурация зависит от того, как ДФМ перемещается относительно рельсов опрокидывателя. На практике встречаются четыре схемы:
- Поперечное перемещение, три машины на вагон — вагоноопрокидыватели ВРС-125, ВРС-125М, ВРС-134, ВРС-134М и выше;
- Поперечное перемещение, две машины на вагон — ВРС-75, ВРС-93, ВРС-93-110, ВРС-93-110М, ВРДС-100 и подобные;
- Параллельное перемещение, две машины на два вагона;
- Параллельное перемещение, две машины на три вагона.
Первые две схемы привязаны к типу опрокидывателя, который уже стоит на фронте. Две последние — современные компоновки: их закладывают при строительстве новых станций разгрузки, они дают больше эффективности и надёжности.
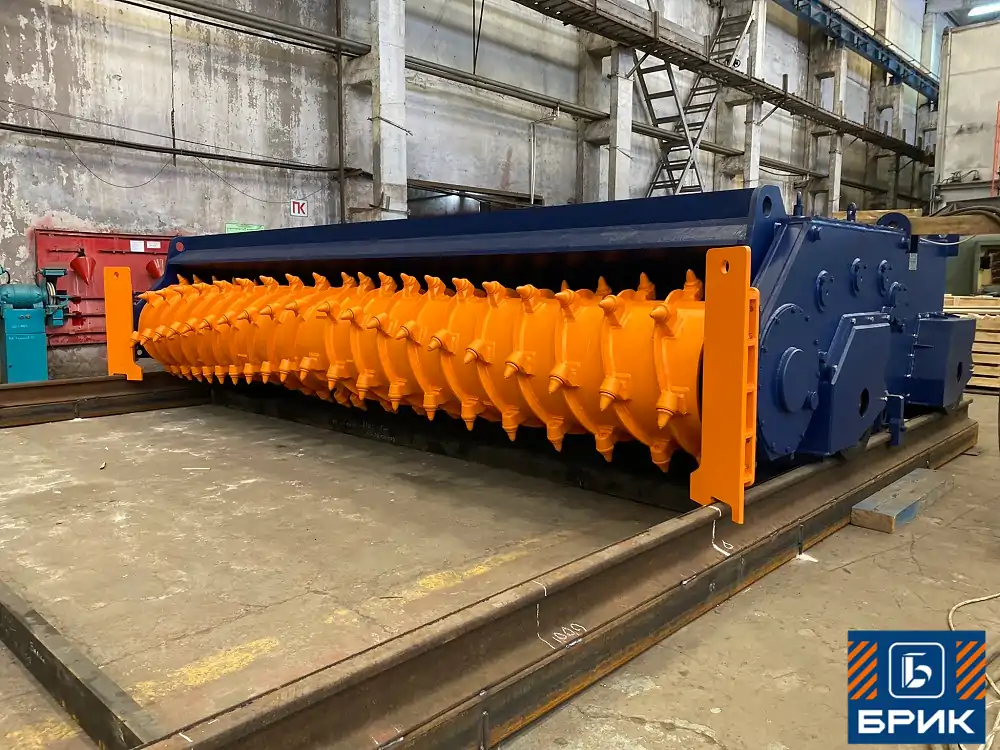
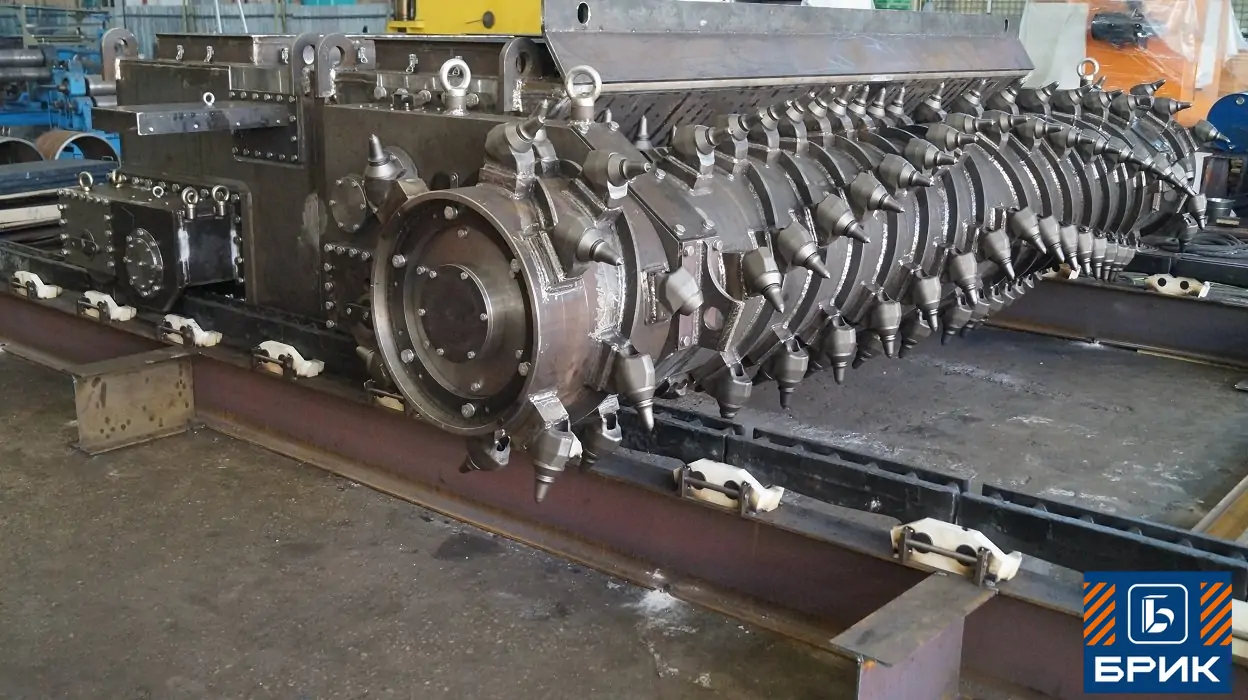
Для ТЭЦ, ГРЭС, металлургических предприятий и угольных портов есть типовые ориентиры — от них и отталкиваются, дальше уточняют под требуемую производительность конкретного объекта. Поэтому осмысленный разговор начинается не с вопроса «какая ДФМ нужна», а с двух других: сколько вагонов в сутки должен пропускать фронт и что на нём уже стоит.
Замена старых ДФМ на существующем бункере
Отдельный случай — на фронте уже стоят машины советской разработки, чаще всего ДФМ-11 колёсного типа, и вопрос не в новой станции, а в замене изношенного оборудования. Здесь важно, получится ли обойтись без строительных работ.
Получается, если новая машина встаёт на существующие рельсы. ДФМ-11 перемещается по путям типа Р50 или Р65, и типовое решение под такую замену уже отработано: старую машину снимают с рельсов, новую ставят на них же. Высота новой машины от уровня головки рельса — 1300 мм.
Чтобы понять, вписывается ли машина в конкретный бункер, нужны не только колея и тип рельса. Ключевой размер — расстояние от уровня головки рельса до верха решётки. Диаметр колеса, вопреки распространённому мнению, ни на что не влияет.
Сколько стоит простой. Пока идёт замена, опрокидыватель, под которым стоит машина, не работает. Демонтаж старой и установка новой при круглосуточном режиме занимают три-четыре дня. Соседние опрокидыватели при этом продолжают выгрузку.
Парк может быть смешанным. Менять всё сразу не обязательно: на соседних бункерах спокойно работают новые и старые машины одновременно. Типовой сценарий — начать с самого нагруженного бункера, а остальные менять по мере износа или вместе с опрокидывателем.
Обслуживание. Замена масла в редукторах и зубчатых муфтах — раз в год, шприцевание подшипниковых узлов — раз в месяц. Компоновка современных машин даёт свободное внутреннее пространство и открытый доступ к точкам обслуживания, что заметно упрощает работу персонала по сравнению с машинами прошлого поколения.
Блокировки и автоматизация: что связывает узлы
Толкатель, позиционер, опрокидыватель и ДФМ не работают независимо друг от друга. Уровень увязки бывает разный, и от него напрямую зависит производительность станции разгрузки.
Минимальный уровень — взаимные блокировки. Толкатель, позиционер и ДФМ не могут начать движение, пока опрокидыватель не в нулевом положении. И наоборот: опрокидыватель не начнёт поворот, пока толкатель в движении, а ДФМ не в парковочном положении. Блокировки нужны, чтобы исключить аварийную ситуацию при ручном управлении каждым узлом по отдельности — то есть закрыть человеческий фактор.
Со стороны поставки это обычно выглядит так: с машиной идут собственные шкафы с контроллером, частотными преобразователями на приводы перемещения и плавным пуском на приводы фрезы. Скорость машины регулируется по нагрузке на приводах фрезы, передний и задний приводы синхронизируются по моменту и скорости. Блокировки с опрокидывателем реализуются через «сухие контакты» либо через контроллеры обеих машин.
Максимальный уровень — полная автоматизация цикла. Вагон ставится в опрокидыватель одновременно с выталкиванием ранее выгруженного порожняка, дальше выгрузка и работа ДФМ идут по программе. С позиционером, а лучше с парой — один подтягивает весь состав, второй ставит вагон в опрокидыватель — такая увязка даёт максимальную производительность СРВ.
Как это выглядит на площадке
Два коротких ролика: машина в работе на приёмном устройстве угольного терминала и заводские испытания перед отгрузкой.
География поставок
Чтобы разговор не остался теоретическим — вот где эти схемы стоят в реальности. С 2019 года ТПК БРИК изготовил 23 дробильно-фрезерные машины и 6 баровых рыхлительных комплексов: энергетика, морские угольные терминалы, горно-обогатительные комбинаты.
Во что обходится ошибка в расчёте
Первый сценарий — подготовки груза нет вообще. Вагон переворачивается, масса остаётся в кузове либо падает на решётку единым монолитом. Деформируются надбункерные решётки, иногда строительные конструкции приёмного устройства.
Замена решёток на одном опрокидывателе — не менее нескольких дней полного простоя станции разгрузки. И это в благоприятном варианте: если здание СРВ спроектировано с учётом такой операции, то есть предусмотрены технологические проёмы и грузоподъёмные механизмы. Если нужно восстанавливать строительные конструкции с бетонными работами — процесс растягивается на недели.
Второй сценарий — мощность занизили на этапе технического задания. Здесь важна не техника, а механика закупки.
Оборудование часто заказывает не конечный заказчик, а генподрядчик, и решение принимается по стоимости позиции, а не по требуемой производительности фронта. Если техническое задание описывает ДФМ как отдельную единицу — «дробильно-фрезерная машина, столько-то штук» — без привязки к темпу опрокидывателя и типу груза, то из нескольких вариантов на разную мощность выигрывает самый дешёвый. Формально требованиям он соответствует.
Дальше происходит одно из двух. Либо машина не берёт монолит с первой зимы, и фронт возвращается к ручной зачистке. Либо мощности хватает впритык — оборудование работает, но становится узким горлышком при первом же росте подачи, и через несколько сезонов его меняют. Второй вариант дороже: деньги потрачены дважды, а между покупками стоит несколько зим с потерянной производительностью.
Лечится это на этапе ТЗ, а не на этапе выбора поставщика. Достаточно записать в требования не количество машин, а параметры фронта: вагонов в сутки, тип груза, температурный режим и что уже стоит на площадке.
Мощность в техническом задании пишется под требуемую производительность фронта, а не под бюджет закупки. Переписать это потом стоит дороже, чем посчитать сразу.
Грузы, нормы, сроки
Резцы подбираются под материал. На фрезе стоят горные поворотные тангенциальные резцы, исполнение подбирается под конкретный груз. Ограничения по типу материала здесь нет — вопрос «подойдёт ли ДФМ под руду или боксит» снимается на этапе комплектации фрезы. Разница появляется раньше, в вагоне: уголь берут баровые комплексы, для руды и боксита ставят бурорыхлительные, и электрическую мощность для них закладывают выше номинальной.
Подготовка груза — требование ГОСТ, а не пожелание. ГОСТ 22235-2023, пункт 5.3.9: выгружать смерзшийся в монолит груз из полувагонов следует после восстановления его сыпучести.
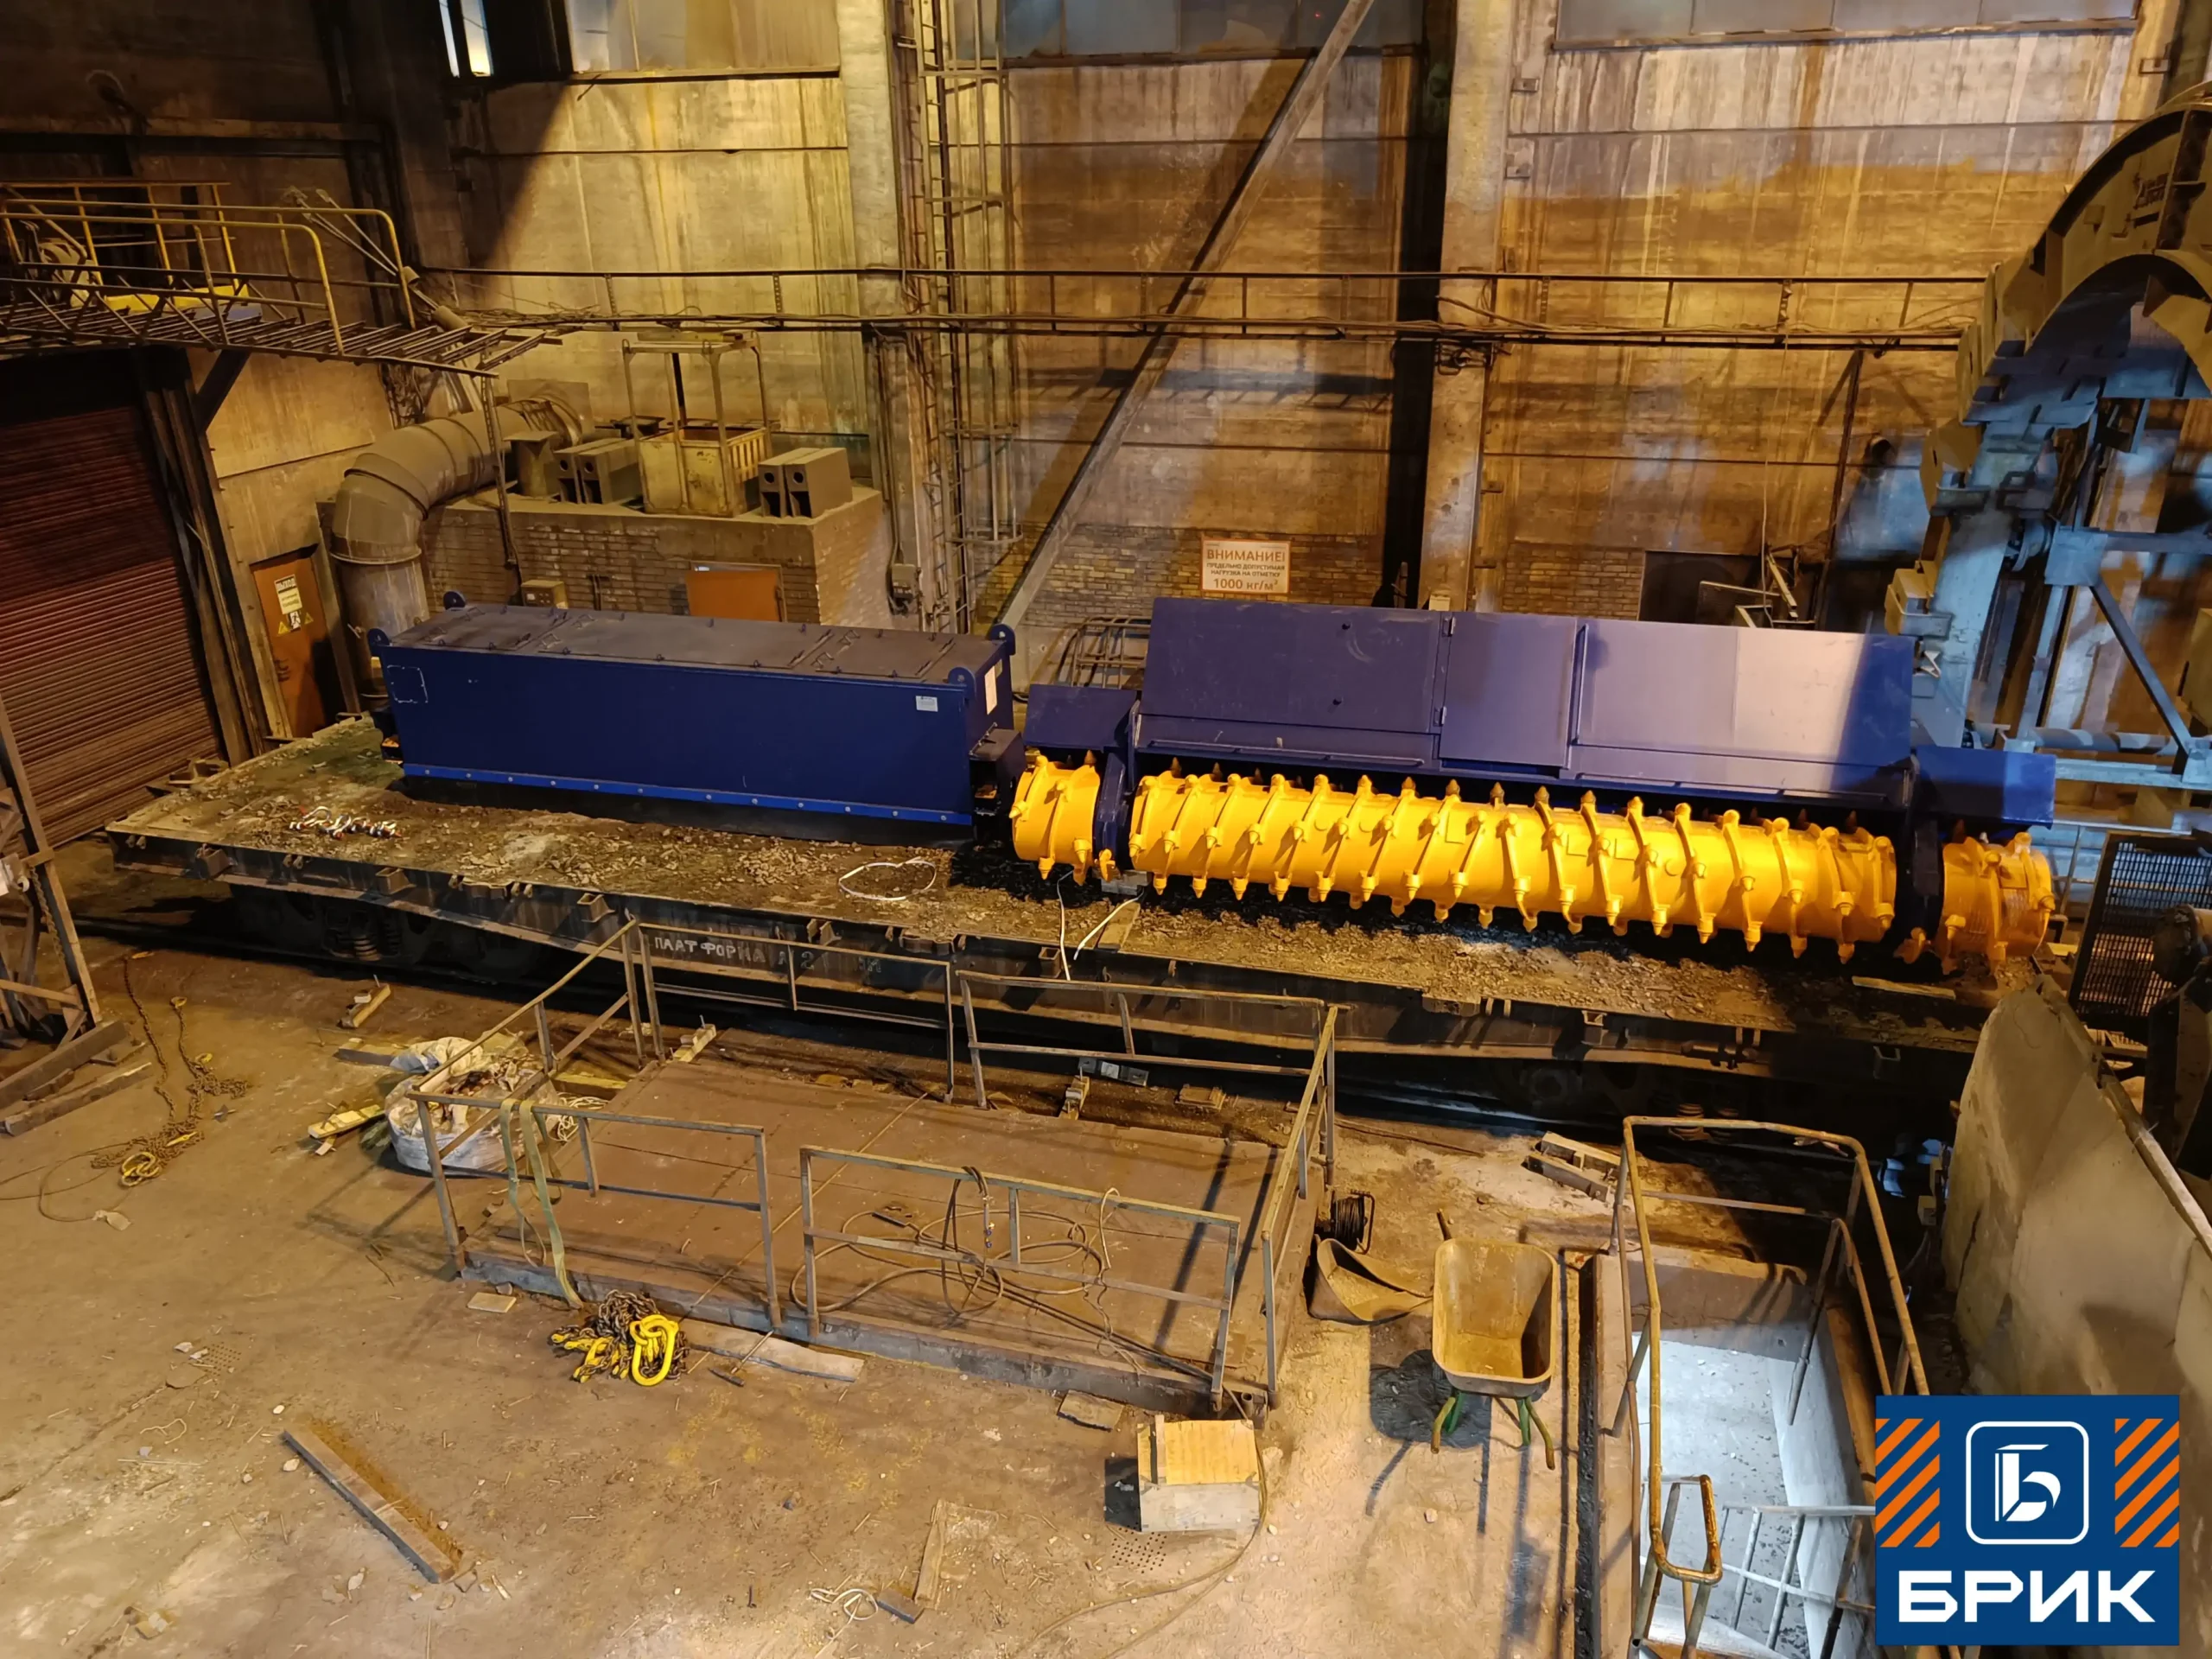
Срок от договора до поставки — от 5 до 10 месяцев. Разброс зависит от того, насколько задача закрывается типовыми решениями и узлами. Практический вывод для планирования: начинать разговор нужно в текущем сезоне, сразу после того как проблема проявилась, — а не осенью перед следующей зимой.
Исполнения, мощности приводов, габариты и реализованные проекты — в карточках разделов.
Что запомнить
ДФМ работает после опрокидывания — на надбункерной решётке с ячейкой 300×300 мм. Подготовку груза в вагоне делают баровые и бурорыхлительные комплексы, и без них машина на решётке получает задачу, под которую её не считали.
Мощность считается от производительности объекта, а не от типа груза: сколько вагонов в час должен пропускать фронт и сколько машин приходится на один выгруженный вагон. Схем четыре — от трёх ДФМ на вагон до двух машин на три вагона.
Экономия на мощности в ТЗ не окупается. Слабая машина превращается в узкое горлышко при первом же росте производительности, а замена деформированных решёток — это дни и недели простоя всей станции разгрузки.
Порядок цифр для конкретного фронта считается за минуту — в калькуляторе потерь от смерзания.
Не нашли свой случай?
Опишите фронт — подача в сутки, груз, что уже стоит на площадке. Инженер ответит по существу, без общих слов.
8 (846) 203-07-17 Пн–Пт, 8:00–17:00 (МСК+1) · info@tpkbrik.ru Написать инженеруТочкой приложения. Баровый комплекс разрушает массив внутри вагона до опрокидывания, ДФМ дробит груз на надбункерной решётке после. Это разные этапы одной линии, а не конкурирующие решения.
Зависит от схемы перемещения машины относительно рельсов опрокидывателя. При поперечном перемещении — две или три машины на вагон, при параллельном — две машины на два или три вагона.
Да. Резцы горные поворотные тангенциальные, исполнение подбирается под материал. Подготовка такого груза в вагоне выполняется бурорыхлительными комплексами с повышенной электрической мощностью.
От требуемой производительности объекта и от того, сколько машин приходится на один выгруженный вагон. Для ТЭЦ, ГРЭС, металлургических предприятий и угольных портов есть типовые ориентиры.
От 5 до 10 месяцев с момента договора, в зависимости от применимости типовых решений и узлов. Монтаж, шефмонтажные и пусконаладочные работы обычно берёт на себя изготовитель.
Деформируются надбункерные решётки, иногда строительные конструкции приёмного устройства. Замена решёток — не менее нескольких дней полного простоя станции разгрузки, восстановление бетонных конструкций — недели.
Обсудите задачу с инженером ТПК БРИК
Оставьте заявку — подготовим технико-коммерческое предложение с фиксированной стоимостью в течение 2 рабочих дней.
+7 (846) 203-07-17